Paslanmaz & İnce Metal Kaynağı
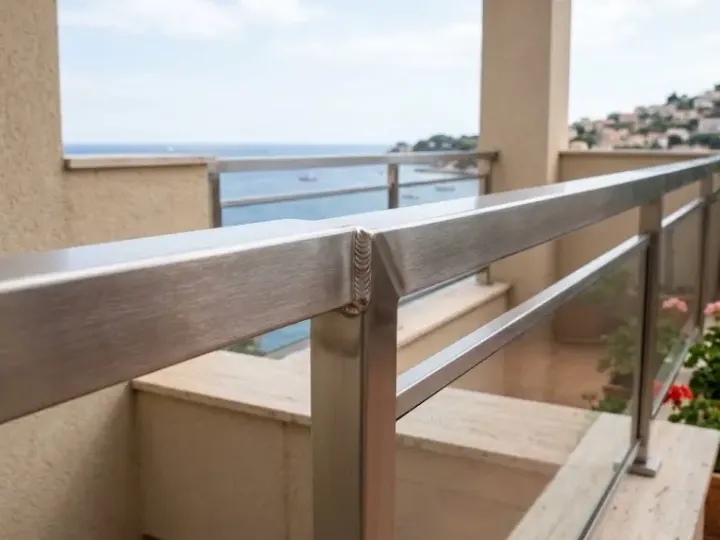
Paslanmaz çelik ve ince saclarda delmeden, çarpıtmadan argon kaynağı; kaynak sonrası renk temizliği.
Hizmet
Paslanmaz, alüminyum ve ince metallerde temiz ve sağlam argon (TIG) kaynağı; atölyede ya da yerinde.
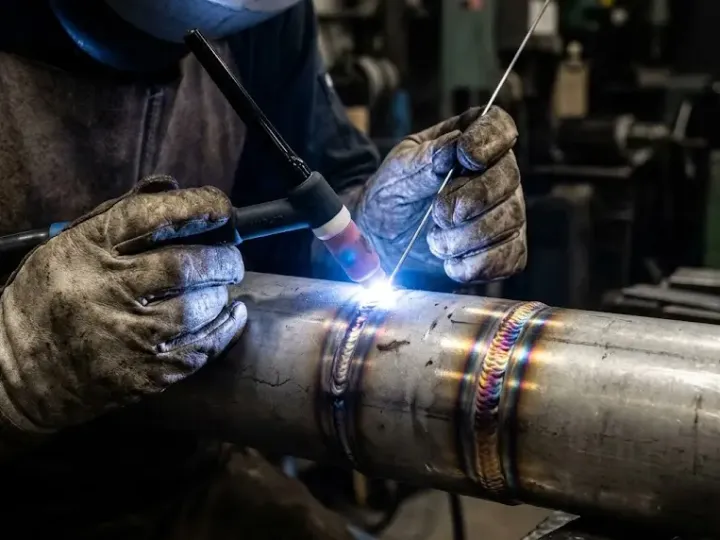
Argon kaynağı (TIG), tungsten elektrotla oluşturulan arkın argon gazıyla korunduğu bir kaynak yöntemidir. Sıçrantı yapmaz, dikişi ince ve düzgündür. Bu yüzden görünen yerlerdeki paslanmaz işlerde, alüminyumda ve ince saclarda ilk tercihtir.
Kalın demir ve çelik konstrüksiyon işlerinde ise genellikle elektrik ya da gazaltı kaynağı daha hızlı ve ekonomiktir. Demir kapı, korkuluk ve konstrüksiyon işleri için elektrik ve gazaltı kaynağı sayfamıza bakabilirsiniz; hangi yöntemin uygun olduğunu işin fotoğrafına bakarak söyleriz.
Fiyatı malzemenin cinsi ve kalınlığı, dikiş uzunluğu, işin atölyede mi yerinde mi yapılacağı ve kaynak sonrası taşlama ya da polisaj isteyip istemediğiniz belirler. Fotoğraf ya da kısa bir video gönderirseniz fiyatı iş başlamadan söyleriz.
İşin fotoğrafını ve ölçüsünü WhatsApp'tan gönderin ya da arayın.
Yöntemi ve fiyatı iş başlamadan söyleriz.
Atölyede ya da adresinizde, malzemeye uygun yöntemle.
İş temizlenir ve sizinle birlikte kontrol edilir.
Argon Kaynağı işini 5 adımda yapıyoruz: fotoğraf ya da ölçü, yöntem ve fiyat, hazırlık, kaynak, temizlik ve kontrol.
İşin fotoğrafını WhatsApp'tan gönderin ya da atölyeye getirin; malzemeyi ve kalınlığı birlikte görelim.
Malzemeye göre argon mu, başka bir yöntem mi daha doğru, söyleriz. Fiyatı iş başlamadan bildiririz.
Kaynak yapılacak yer yağ, boya ve pastan temizlenir, gerekiyorsa ağız açılır ve parçalar sabitlenir.
Malzemeye uygun tel ve akımla, ısıyı kontrol ederek kaynak yapılır; ince parçalar deforme olmasın diye kısa pasolarla çalışılır.
Dikiş taşlanır ya da temizlenir, iş sizinle birlikte kontrol edilir.
Kaynak ve montaj işçiliğine [1] yıl garanti.
Argon (TIG) kaynağı daha yavaş ama çok daha temiz ve hassastır; sıçrantı yapmaz, ince malzemeyi delmeden kaynatır. Elektrik kaynağı kalın demir ve çelikte daha hızlı ve ekonomiktir. Paslanmaz, alüminyum ve görünen yerlerdeki işler için argon, kalın konstrüksiyon için elektrik ya da gazaltı kaynağı tercih edilir.
Evet. Alüminyum argon kaynağıyla kaynatılır. Parçanın durumunu ve alaşımını görmek için fotoğrafını gönderin; bazı döküm parçalarda kaynak öncesi ek hazırlık gerekir.
Argon kaynağında dikiş ince ve düzgün olur. Kaynak sonrası taşlama ve polisajla iz büyük ölçüde kaybolur; bunu iş başlamadan konuşuruz.
Küçük ve taşınabilir parçaları atölyeye getirmeniz işi hızlandırır. Korkuluk, kapı, tezgâh gibi sökülemeyen işlerde adresinize geliriz: mobil kaynakçı.
Paslanmaz çelik ve ince saclarda delmeden, çarpıtmadan argon kaynağı; kaynak sonrası renk temizliği.
Kapı, korkuluk, menteşe ve sökülemeyen metal işler için adresinize gelen kaynakçı; yerinde tamir ve acil kaynak.
Demir doğrama, kapı, korkuluk, sundurma ve çelik konstrüksiyonda elektrik (örtülü elektrot) ve gazaltı kaynağı.
Arayın ya da WhatsApp'tan yazın, hemen dönelim.
Seçimleriniz yalnızca bu tarayıcıda saklanır.